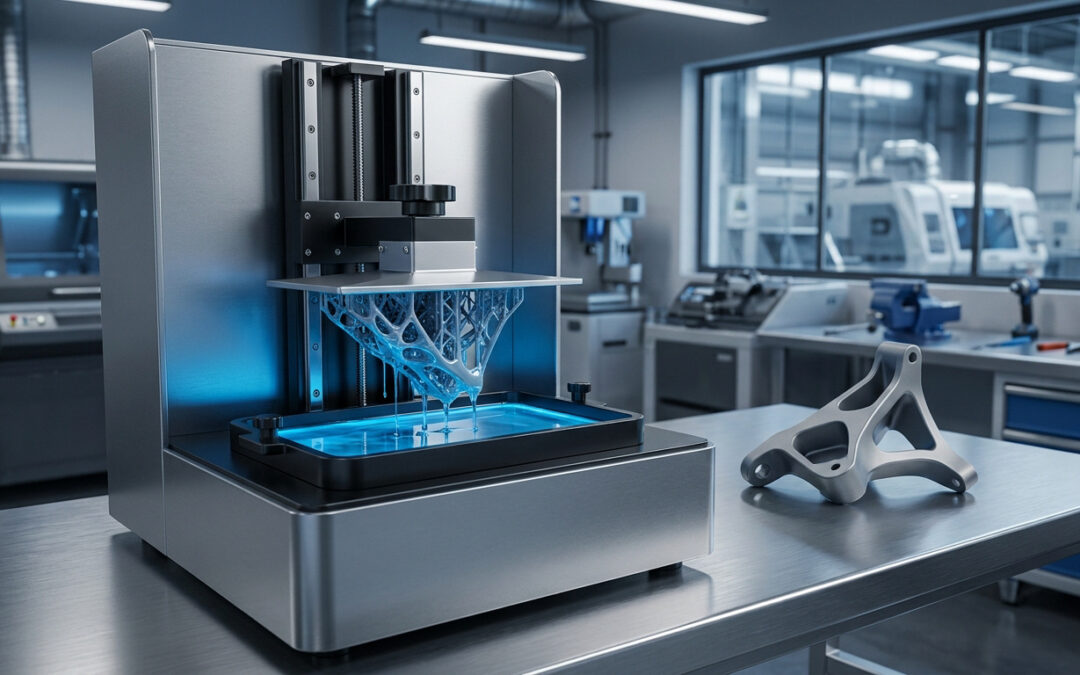
Ce qu’il faut retenir : le choix d’une résine industrielle dépend de la synergie entre la technologie d’impression (SLA, DLP ou MSLA) et les propriétés chimiques cibles. Pour vos composants techniques, privilégiez les résines Tough ou Rigides afin d’égaler la résistance de l’ABS, tout en respectant une épaisseur de paroi minimale de 1,5 mm pour garantir la fiabilité structurelle de vos productions.
La photopolymérisation industrielle permet aujourd’hui d’atteindre des résolutions XY allant jusqu’à 25 micromètres, offrant une finesse de détail que les méthodes traditionnelles peinent à égaler sans coûts prohibitifs.
Pourtant, choisir une résine inadaptée aux contraintes mécaniques ou thermiques de votre atelier peut rendre vos pièces inutilisables en conditions réelles. Nous analysons les propriétés des polymères techniques pour sécuriser votre impression 3D résine en atelier et garantir la fiabilité de vos composants industriels.
- Choix de la résine impression 3d industrielle selon les technologies
- Classification des résines techniques par propriétés mécaniques
- Critères de sélection pour une production en atelier
- Maîtrise du post-traitement et des normes de sécurité
Choix de la résine impression 3d industrielle selon les technologies
La photopolymérisation industrielle repose sur les technologies SLA, DLP et MSLA, offrant une précision de 25 à 100 microns. Le choix dépend de la balance entre vitesse et finesse, un équilibre que vous pouvez atteindre en explorant Un grand choix de résine 3D disponible sur le marché. Les sources lumineuses dictent cette performance.
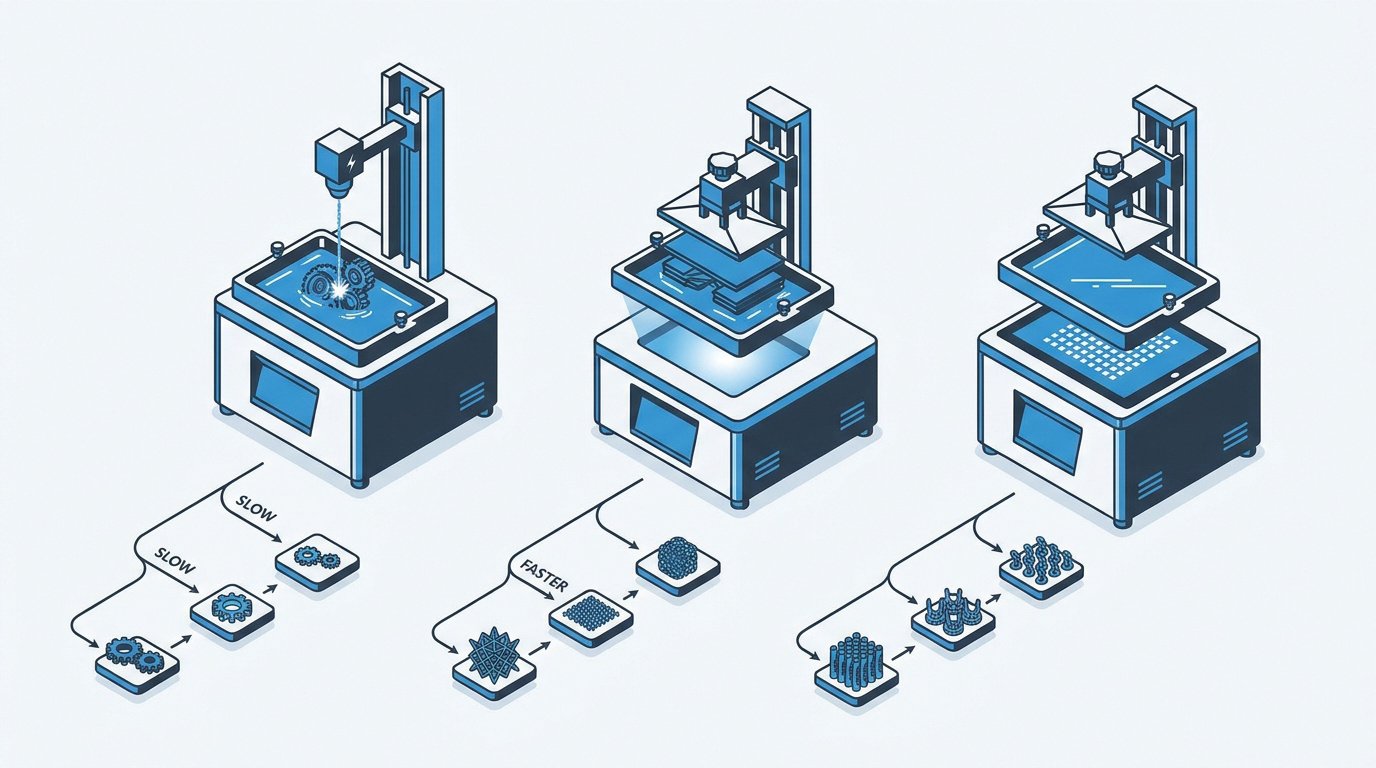
Comparaison technique entre SLA, DLP et MSLA
Le SLA utilise un laser point à point pour tracer chaque motif. À l’inverse, le DLP et le MSLA insolent une couche entière simultanément. Ce choix impacte directement le temps de cycle en atelier.
Le laser garantit une netteté supérieure sur les courbes. Les écrans LCD (MSLA) privilégient la vitesse de production constante. La résolution dépend alors de la densité de pixels de l’écran.
Le matériel constitue votre premier levier stratégique. La technologie définit la fidélité dimensionnelle de vos composants. C’est le critère majeur pour vos pièces techniques les plus exigeantes.
Avantages de la précision dimensionnelle en production
L’état de surface est ici un atout majeur. Les couches restent quasi invisibles à l’œil nu. Cette finesse réduit drastiquement le post-traitement manuel souvent coûteux en main-d’œuvre.
Des tolérances serrées sécurisent vos assemblages mécaniques complexes. Les pièces s’emboîtent sans jeu excessif ni frottement parasite. C’est une garantie de fiabilité pour vos prototypes fonctionnels.
Le rendu rivalise désormais avec les moules traditionnels. Impression 3D résine en atelier : quelle résine pour quel usage industriel ? La réponse réside dans l’usage de résines techniques spécifiques.
| Technologie | Source lumineuse | Précision | Vitesse | Application idéale |
|---|---|---|---|---|
| SLA | Laser UV | 25 µm | Lente | Haute fidélité |
| DLP | Projecteur | 35 µm | Rapide | Pièces denses |
| MSLA | LCD / LED | 35 µm | Très rapide | Séries et prototypes |
Classification des résines techniques par propriétés mécaniques
Mais au-delà de la machine, c’est la chimie qui dicte la performance de vos composants.
Résines rigides et Tough pour sollicitations fortes
Les résines Tough imitent l’ABS. Elles supportent des contraintes de traction élevées. Leur module d’élasticité assure une rigidité structurelle durable.
Ces matériaux résistent aux chocs. Ils ne cassent pas comme du verre sous pression. C’est parfait pour des prototypes fonctionnels robustes.
Certaines variantes ductiles rappellent le polypropylène. Elles acceptent des déformations légères sans rupture. Identifiez bien vos besoins en résistance mécanique.
Matériaux élastomères et flexibles pour l’amortissement
La dureté Shore varie de 50A à 80A. Ces résines sont souples et compressibles. Elles retrouvent leur forme initiale après chaque sollicitation.
L’amortissement est leur fonction principale. Elles absorbent les vibrations efficacement. C’est une solution idéale pour des joints d’étanchéité sur mesure.
Pensez aussi aux poignées ergonomiques. Le contact est agréable et antidérapant. La flexibilité dépend directement du temps de polymérisation UV.
Solutions haute température et résistance chimique
Certaines résines tiennent jusqu’à 230 degrés Celsius. Elles servent à fabriquer des moules d’injection basse pression. La stabilité thermique est ici primordiale.
La compatibilité chimique est un autre atout. Ces polymères résistent aux solvants agressifs. Ils ne se dégradent pas en milieu industriel hostile.
L’aéronautique et l’automobile utilisent ces références. Elles valident des tests en conditions réelles. Vérifiez toujours la fiche technique du fabricant.
Critères de sélection pour une production en atelier
Pourtant, la performance technique ne suffit pas sans une rentabilité économique et logistique maîtrisée.
Fiabilité des machines et gestion du coût matière
Le retour sur investissement est rapide. Comparez le prix du litre de résine à l’usinage. L’absence de copeaux réduit le gaspillage.
La maintenance préventive est indispensable. Surveillez l’usure des bacs de résine (FEP). Un film propre garantit des impressions réussies.
Calculez le coût de revient total. Incluez les supports et les pertes de nettoyage. La maîtrise des coûts assure la pérennité du projet.
Optimisation du design pour la photopolymérisation
L’orientation dans le slicer est stratégique. Elle minimise les marques de supports disgracieuses. Inclinez vos pièces pour favoriser l’écoulement du liquide.
Évidez les volumes massifs. Cela économise de la matière précieuse. N’oubliez pas d’ajouter des évents de drainage internes.
Évitez l’effet ventouse lors de la remontée. Des parois trop fines peuvent se déformer. Un design optimisé garantit un succès systématique.
- Incliner la pièce à 45 degrés
- Placer les supports sur les faces non fonctionnelles
- Ajouter deux trous d’évacuation minimum pour les pièces creuses
- Respecter une épaisseur de paroi minimale de 1.5mm
Maîtrise du post-traitement et des normes de sécurité
Alors voilà, l’impression est terminée, mais le travail sur les propriétés finales ne fait que commencer.
Étapes critiques du nettoyage et de la polymérisation UV
Le bain d’alcool isopropylique (IPA) élimine l’excès de résine. Ne dépassez pas dix minutes de trempage. Les détails fins risquent de se ramollir.
Le passage en chambre UV est obligatoire. Il stabilise la structure moléculaire du polymère. Sans cela, la pièce reste collante et fragile.
Anticipez le léger retrait dimensionnel. Cette phase de durcissement final fixe les propriétés mécaniques définitives.
Gestion des déchets et manipulation sécurisée
Portez toujours des gants en nitrile. Les résines liquides sont irritantes pour la peau. Des lunettes de protection évitent les projections accidentelles.
Recyclez vos solvants usagés. Ne jetez jamais de résine liquide à l’évier. Utilisez des bacs de décantation ou des centres spécialisés.
Travaillez dans une zone ventilée. Les composés organiques volatils (COV) nécessitent une extraction d’air efficace.
- Gants nitrile obligatoires
- Masque à cartouche pour vapeurs organiques
- Stockage des bouteilles à l’abri des UV
- Traitement des chiffons souillés comme déchets dangereux
La performance industrielle repose sur une synergie entre technologies SLA ou MSLA et résines techniques adaptées. En optimisant votre design et en sécurisant le post-traitement, vous garantissez des pièces fonctionnelles durables. Agissez dès maintenant pour moderniser votre production : le choix d’une résine 3d stratégique définit votre compétitivité future.
FAQ
Quelle est la précision dimensionnelle offerte par l’impression 3D résine industrielle et pour quels usages est-elle recommandée ?
L’impression 3D résine industrielle, particulièrement via la technologie SLA, offre une précision dimensionnelle exceptionnelle avec des tolérances comprises entre ±0,05 mm et ±0,2 mm. Grâce à des épaisseurs de couches de 25 à 50 microns et une rugosité de surface pouvant descendre à Ra 0,1 µm, elle permet d’obtenir des finitions comparables au moulage par injection, limitant ainsi le besoin de post-traitement manuel.
Ces performances destinent la résine à des applications exigeantes telles que le prototypage fonctionnel, la fabrication d’outillages (gabarits, moules d’injection), les dispositifs médicaux et dentaires biocompatibles, ainsi que les composants microfluidiques ou électroniques nécessitant des ajustements micrométriques rigoureux.
Quelles sont les principales différences entre les technologies SLA, DLP et MSLA ?
La distinction majeure réside dans la source lumineuse et le mode de durcissement. La SLA utilise un laser point à point pour une netteté maximale sur les courbes, tandis que le DLP emploie un projecteur numérique pour traiter une couche entière simultanément, favorisant la vitesse. La MSLA utilise un écran LCD comme masque, offrant un excellent compromis entre coût et rapidité pour la production en atelier.
Le choix dépend de vos priorités opérationnelles : la SLA pour une fidélité dimensionnelle absolue et des surfaces lisses, le DLP pour l’efficacité des petites séries, et la MSLA pour une production polyvalente et rapide grâce aux écrans haute résolution 4K ou 8K.
Comment choisir sa résine technique en fonction des contraintes mécaniques et thermiques ?
Le choix doit s’appuyer sur les propriétés du polymère durci. Pour des pièces soumises à des chocs ou des tractions, les résines Tough (similaires à l’ABS ou au polypropylène) sont préconisées. Pour l’amortissement ou l’étanchéité, les résines élastomères avec une dureté Shore de 50A à 80A imitent le caoutchouc. Enfin, pour les environnements hostiles, des résines spécifiques supportent jusqu’à 230°C ou offrent une résistance accrue aux solvants chimiques.
Il est impératif de consulter la température de déflexion thermique (HDT) et le module de Young dans les fiches techniques pour garantir la stabilité de vos composants sous charge. La gestion du retrait dimensionnel lors de la phase finale de polymérisation UV est également un facteur clé pour maintenir la précision de vos assemblages mécaniques.
Quelles sont les mesures de sécurité indispensables pour manipuler la résine en atelier ?
La manipulation des résines liquides exige une protection individuelle stricte : le port de gants en nitrile est obligatoire pour éviter les irritations cutanées, complété par des lunettes de protection et un masque à cartouche pour les vapeurs organiques. L’atelier doit impérativement disposer d’une ventilation efficace pour extraire les composés organiques volatils (COV).
La gestion des déchets est tout aussi cruciale. Les solvants de nettoyage comme l’alcool isopropylique (IPA) et les résidus liquides ne doivent jamais être jetés à l’égout. Ils doivent être traités via des bacs de décantation ou collectés par des centres de gestion des déchets dangereux après avoir été exposés aux UV pour stabilisation.
Commentaires récents